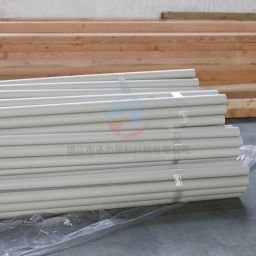
PPH管道焊接施工工艺

PPH管道焊接多采用热熔对接的施工方式,正式施焊前需要做好管材与配件的检查清理工作,仔细查看管体表面是否存在划痕、气孔以及变形等缺陷,使用干净软布擦拭焊接端面,去除灰尘、水渍和油污,保证接触面洁净干爽。施工时要按照管材规格选配对应的热熔模头,提前将焊机平稳放置在平整坚实的场地,调整夹具位置,让两根待焊管道保持同心,错边量控制在合理范围之内,避免对口歪斜影响焊接成型。预热阶段把控好加热板的温度,待加热板达到设定状态后贴合管材端面,保持稳定的压力,让端面均匀熔融,不能随意挪动管材,防止熔融面偏移,同时留意环境变化,大风、低温环境下需要做好围挡防护,减少外界条件对熔融效果带来的干扰。
在热熔对接的加热保压环节,操作人员需要持续观察管材端面的熔融翻边情况,翻边形成均匀连续的环形卷边后,即可撤出加热板,这个切换动作要快速平稳,缩短熔融端面在空气中暴露的时长,防止端面降温过快、沾染杂质。两根管材迅速贴合后,施加规定的对接压力,进入保压冷却阶段,整个冷却过程不能提前泄压,也不能触碰、晃动管道,外力扰动会破坏熔融层的结合状态,造成焊缝内部出现虚焊、分层隐患。冷却时长需要匹配管材壁厚,壁厚更大的管道要适当延长冷却时间,依靠自然冷却完成分子之间的融合,不可以使用冷水直接喷淋焊缝位置,骤冷会让焊缝产生内应力,降低焊接部位的结构稳定性。
焊接作业过程中,焊缝成型质量的现场观测是重要管控环节,成型合格的焊缝翻边宽度保持一致,翻边根部平缓过渡,不存在裂口、气泡以及明显凹陷的问题,翻边两侧高度差值不宜过大。每完成一道焊缝焊接后,先做外观目视检查,记录焊接时间、压力以及冷却相关参数,便于后续追溯施工状态。对于同批次管材,前期可以先行试焊,根据试焊成型效果微调焊接参数,适应管材本身的材料特性。作业人员需要保持稳定的操作节奏,连续施焊时定期检查加热板表面,及时清理附着的熔融残渣,残渣堆积会造成端面熔融不均,使得焊缝局部熔接不充分,埋下渗漏隐患。
PPH管材焊接施工还要兼顾管线排布与后续安装适配性,焊接完成且焊缝充分冷却之后,再进行管道的就位固定,支架设置位置要避开焊缝区域,避免支架受力持续作用在焊接接头处,长期荷载作用容易引发焊缝开裂。管道焊接接口不宜紧贴墙体、构件内侧,预留出一定检修空间,方便后期查看焊缝运行状态。多段管道依次焊接时,合理规划焊接顺序,减少已经成型的焊缝承受额外的拉伸或者弯曲应力,管道走向转弯、分支位置,优先选用配套管件焊接连接,尽量减少现场异形切割后直接施焊的情况,切割后的端面需要修平打磨,保证端面平整才能开展热熔对接作业。
施工收尾阶段需要做好成品保护与简易检验工作,已经焊接成型的管道区域设置围挡,避免重物撞击、尖锐硬物划伤管身以及焊缝,后续回填或者装饰施工时,避免砂浆、碎石直接挤压管道接头。可以采用闭水试验的方式检验焊接接头的密封能力,缓慢向管道内部注水,逐步提升试验压力,稳压过程中查看每一处焊缝,观察有没有渗水、滴水现象。试验完成后,排净管道内部积水,整理施工相关记录,梳理作业中出现的成型缺陷,总结参数调整经验。整套焊接流程依靠稳定的参数控制与规范操作,保障PPH管道接头的密封性与结构强度,满足管线长期输送介质的使用需求。
《PPH管道焊接施工工艺》更新于2026年10月27日