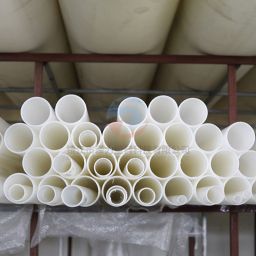
FRPP管道加工

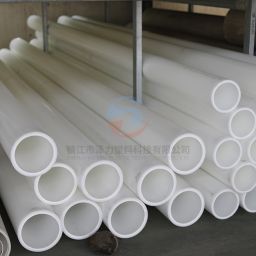
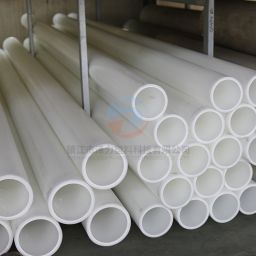
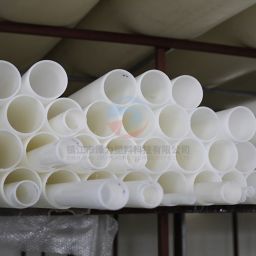
FRPP管道作为玻纤增强聚丙烯材质的复合型管材,凭借良好的耐腐性、结构稳定性与力学适配性,广泛适配于工业流体输送、市政排水、环保水处理等诸多场景,管材整体性能的优劣,核心取决于加工流程的精细化把控与工艺参数的标准化落实。FRPP管道加工是一套连贯且严谨的系统化工序,从原料预处理、熔融成型,到定型修整、后期深加工与连接处理,每一个环节的操作细节都会直接影响管材的结构精度、使用稳定性与服役寿命,规范的加工工艺能够充分释放材料本身的性能优势,规避成型缺陷与使用隐患。
原料预处理是FRPP管道加工的首要基础环节,也是从源头保障管材品质的关键。加工所用核心基材为聚丙烯树脂,搭配改性玻璃纤维作为增强组分,同时根据施工使用场景的差异化需求,搭配适配的功能性助剂,优化管材的韧性、抗老化性与加工适配性。正式加工前,需对各类原料进行精细化筛选与预处理,剔除原料中掺杂的杂质、结块物料,避免异物影响熔融混合效果。随后将配比完成的原料投入高速混合设备进行恒温搅拌,让树脂、玻纤与各类助剂充分融合,实现物料组分的均匀分布。混合完成后的物料需经过负压烘干除水处理,彻底清除物料内部的游离水分,这一步能够有效杜绝后续高温加工过程中管材出现气泡、针孔、分层等质量问题,为后续挤出成型奠定均匀、纯净的物料基础。
熔融挤出成型是FRPP管道加工的核心工序,直接决定管材的基础结构与成型质量。预处理完成的混合物料被送入双螺杆挤出设备,通过设备内部多级剪切、挤压结构,让物料在恒温环境下充分熔融共混,使玻璃纤维均匀分散嵌入聚丙烯基材内部,实现两相材料的深度融合,提升管材整体的结构强度与刚性。加工过程中,需要精准把控挤出温度、螺杆转速与物料挤出压力,温度过高易造成基材老化、玻纤性能衰减,温度过低则会导致物料塑化不充分,管材内壁粗糙、结构疏松。稳定的挤出速度能够保障熔体匀速输送,让管材壁厚均匀一致,避免出现壁厚偏差、管径偏移等成型问题,确保熔融物料从模头挤出时形态规整、质地均匀。
管材冷却定型是维持成型精度的重要环节,刚挤出的高温管材熔体质地柔软,结构尚未稳定,极易受外力或温差影响产生变形、弯曲。行业内普遍采用分段式循环水冷定型工艺,让管材从高温状态逐步、匀速降温,通过梯度降温的方式平衡管材内外温差,规避快速降温引发的内应力残留、管壁褶皱、整体扭曲等缺陷。在冷却过程中,配合匀速牵引设备同步作业,根据管材规格匹配对应的牵引速度,与挤出速度形成精准适配,既可以避免管材拉伸变形,也能保障管材直线度与整体规整度。经过充分冷却定型后的管材,内部结构完全固化,尺寸形态基本稳定,具备后续深加工的基础条件。
定型完成后的管材需进入精细切割与端面修整工序,根据实际施工需求裁切出对应长度的管材毛坯。切割作业需采用专用管材切割设备,切割过程中保持设备平稳运行,保证切割断面平整、垂直,无毛刺、裂口、斜口等问题,避免断面缺陷影响后续连接密封性。切割完成后,对管材两端端面进行精细化打磨、倒角处理,去除断面残留的毛刺与尖锐边角,优化管材接口形态。对于需要承插连接的管材,还需进行承插口精加工,通过专用模具与设备修整接口尺寸、弧度与平整度,保障管材与管件对接时贴合紧密、间隙均匀,为后续管道系统的密封连接提供保障。
管道深加工与现场适配加工是贴合工程施工需求的关键工序,针对复杂施工场景,FRPP管道需进行开孔、弯管、变径等定制化加工。开孔作业需选用适配的专用开孔设备,作业时精准定位开孔位置,匀速钻孔,避免开孔处管壁开裂、材质脱落,开孔完成后及时打磨孔口边缘,保证接口光滑规整。弯管加工需严格遵循材质温控要求,通过均匀加热的方式软化管材弯折部位,缓慢匀速完成弯折操作,杜绝暴力弯折导致的管壁变薄、内部开裂、褶皱变形等问题,弯折完成后自然冷却定型,保障弯管部位结构稳定、流体输送通畅。所有异形加工完成后,需对加工部位进行细致检查,确认无结构损伤、尺寸偏差后再投入使用。
管道连接加工是FRPP管道施工加工的核心环节,常见的加工连接方式包含热熔承插、热熔对焊、法兰连接等,不同连接工艺适配不同管径与施工场景。小口径FRPP管道多采用热熔承插加工工艺,通过专用加热设备恒温加热管材外壁与管件内壁,使对接部位材质均匀熔融,快速精准完成插接,保持静置状态直至接口冷却固化,形成一体化的密封结构,连接部位贴合紧密、稳定性强。大口径管道多选用热熔对焊工艺,加工时将两根管材端面对齐找平,通过加热板均匀熔融端面材质,移除加热设备后施加均匀压力对接,保压冷却后完成连接,接口整体强度与管材本体趋近一致。法兰连接加工则多用于需要拆卸、检修的管道节点,加工过程中保证法兰盘面平整、螺栓孔对位精准,安装时均匀紧固螺栓,保障连接部位的密封性与稳定性。各类连接加工过程中,温度、压力、时间的精准把控尤为关键,参数失衡极易引发接口渗漏、开裂、脱落等隐患。
全程质量检测与瑕疵修整贯穿FRPP管道加工全流程,是保障成品品质的重要防线。加工过程中,工作人员需实时巡检各工序作业状态,及时调整偏差工艺参数,对成型管材的管径、壁厚、直线度、表面平整度进行逐一核查,筛选出存在气泡、划痕、变形、破损的瑕疵管材。对于轻微表面瑕疵,可通过打磨、修补等方式精细化处理,修复后复检合格方可投入使用;对于结构性缺陷严重的管材,需及时剔除,避免不合格产品流入施工环节。同时,加工完成后需检查管道连接部位的密实度、平整度,排查接口缝隙、虚焊、熔接不均等问题,确保每一段加工完成的管材、每一处连接节点都符合工程使用要求。
整体而言,FRPP管道加工是兼顾材料特性、工艺精度与实操规范的系统化工作,从原料预处理的基础把控,到成型、修整、连接的精细化作业,再到全程质量核验,每一道工序的标准化操作都是发挥管材优良性能的核心保障。在实际加工过程中,需结合管材规格、使用场景与施工需求,灵活优化工艺细节,严格把控各项操作参数,规避加工缺陷,提升管材加工精度与使用可靠性,让FRPP管道能够在各类复杂工况下保持稳定的服役状态,充分发挥其耐腐蚀、高强度、适配性强的应用优势。
《FRPP管道加工》更新于2026年7月11日